

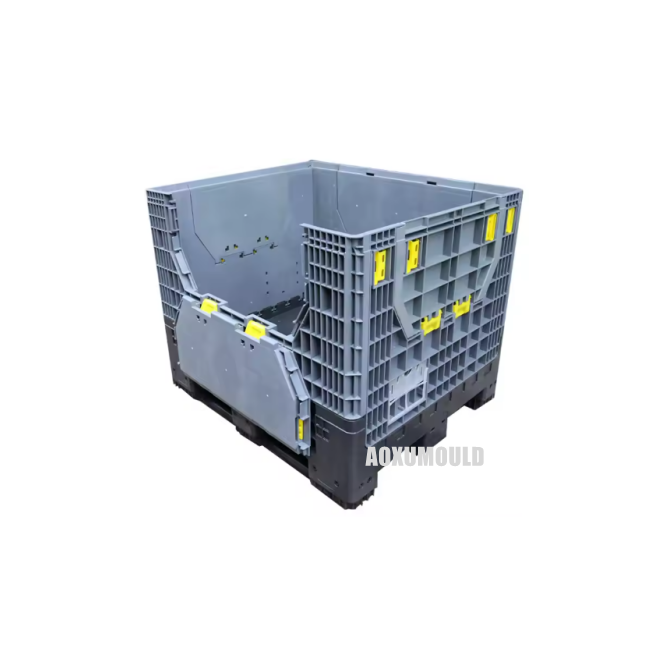
Specifikacije plesni
|
Ime plesni |
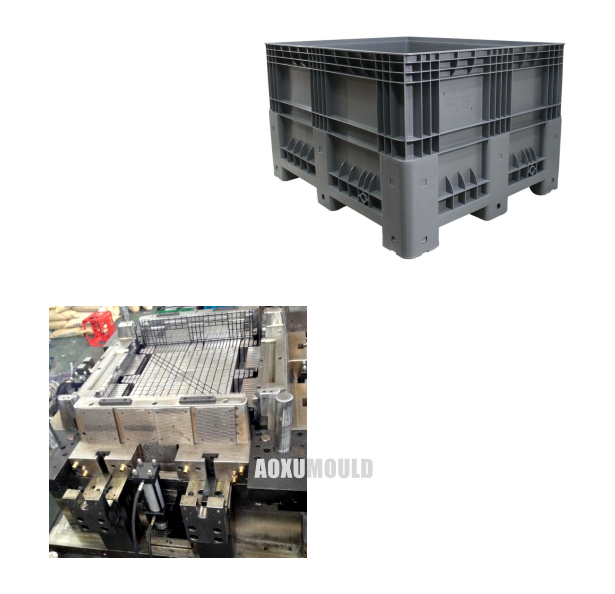
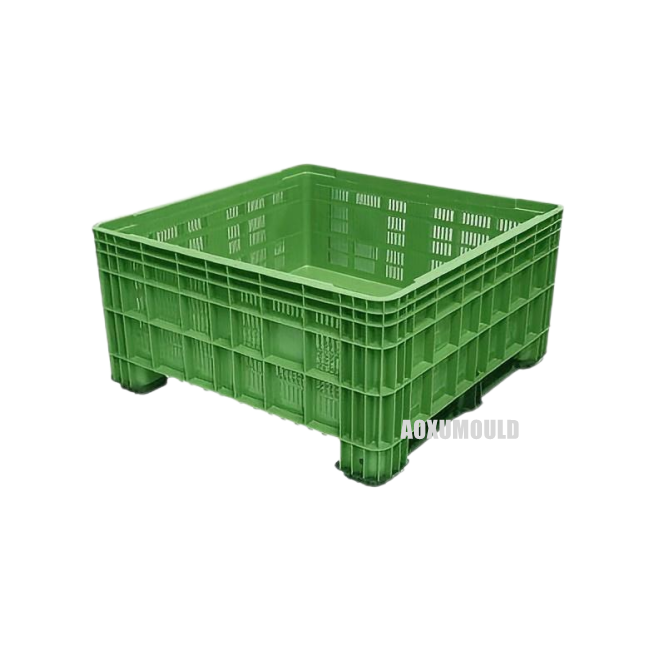
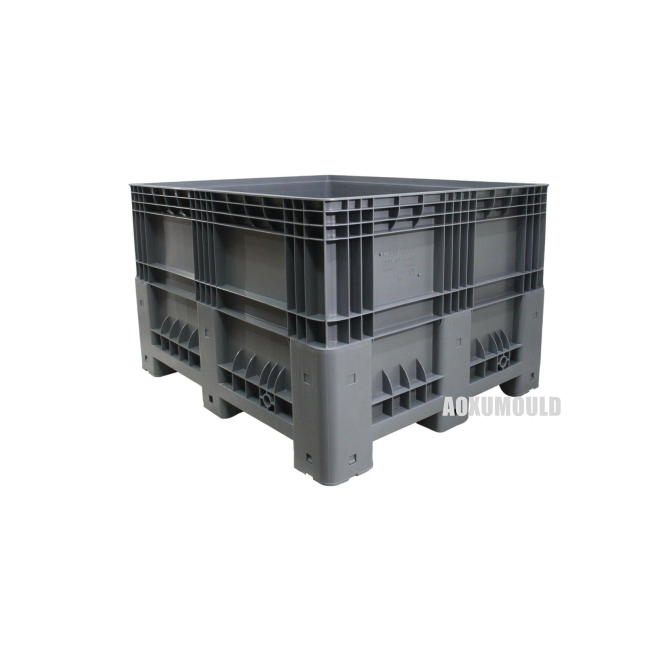
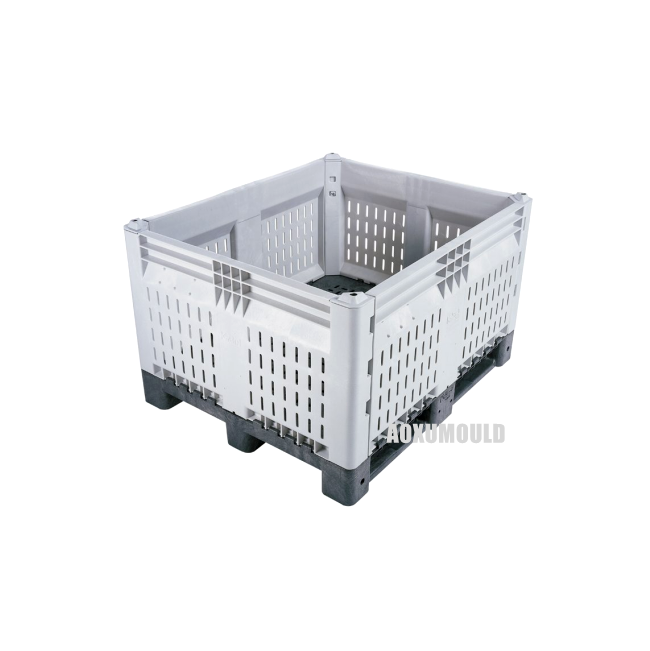
Plastični paletni zaboj |
|
Material izdelka |
Pp/hdpe |
|
Velikost izdelka |
1200 x 1200 x 730mm |
|
Plesni material za votlino &. Jedro |
P20/718H/H13/2738 |
|
Nos votline |
1 votlina |
|
Vbrizgavalni sistem |
Vroči tekač |
|
Primeren stroj za vbrizgavanje |
4500T |
|
Velikost plesni |
1750x1750x1350mm |
|
Plesni življenjska doba |
več kot 500, 000 računalniki |
|
Čas dostave |
75 dni |
Funkcija paletnih zabojev

Funkcije in vloge plastičnih paletnih zabojev je mogoče povzeti v angleščini na naslednji način:
1. prevoz in skladiščenje
- Zasnovan za učinkovito gibanje in shranjevanje blaga v logističnih in dobavnih verigah.
- Združljivo z viličarji, paletnimi priključki in avtomatiziranimi sistemi.
2. Zaščita blaga
- zagotavlja strukturno podporo za preprečevanje poškodb med ravnanjem in tranzitom.
- odporen na vplive, vlago in okoljske dejavnike.
Zložljivost
- Zasnova, ki jo je mogoče zložiti, maksimira navpični prostor za shranjevanje v skladiščih in vozilih.
- zagotavlja stabilnost med prevozom.
4. večkratna in trpežna
-Dolgotrajni material zmanjšuje odpadke v primerjavi z embalažo za enkratno uporabo.
- Primerno za več ciklov uporabe v dobavnih verigah zaprte zanke.
5. higienski in enostaven za čiščenje
-Neporozna površina, idealna za hrano, farmacevtske izdelke in higiensko občutljive panoge.
- Upira se plesni, bakterije in kemične korozije.
6. Združljivost z avtomatizacijo
- Standardizirane dimenzije delujejo brezhibno s tekočimi trakovi, robotskimi sistemi in paletizirajočo opremo.
7. Okoljska odpornost
- zdrži ekstremne temperature, izpostavljenost UV in ostre razmere.
8. Stroškovno učinkovit
- znižuje dolgoročne stroške z nadomeščanjem embalaže za enkratno uporabo in zmanjšanjem poškodb izdelka.
9. Skladnost s standardi
- izpolnjuje mednarodne logistične in varnostne predpise.
10. vsestranskost
- Uporablja se v panogah, kot so kmetijstvo, avtomobilska, maloprodajna in proizvodnja.
Kako izdelati obsežno paletoZabojiMouLDS?
Za proizvodnjo obsežnih plastičnih kalupov za palete zahteva natančno inženiring, napredne proizvodne tehnike in natančen nadzor kakovosti. Spodaj je vodnik po postopku po korakih, optimiziran za industrijske aplikacije:
1. oblikovanje &. Inženiring
- 3 d modeliranje: uporabite programsko opremo CAD za oblikovanje strukture plesni, vključno z jedrom/votlino, hladilnimi kanali, sistemom odmeta in odzračevanjem.
- Strukturna analiza: Izvedite analizo končnih elementov (FEA), da zagotovite togost, zmanjšajte Warpage in optimizirate pretok materiala.
- Osnutek kotov in toleranc: Vključite osnutke kotov (1–3 stopinj) za demolliranje in določite tesne tolerance za proizvodnjo velikega obsega.
2. Izbira materiala
- Za trajnost uporabite predhodno utrjeno jeklo (npr. P20, 718H) ali utrjeno jeklo (H13).
- površinsko obdelavo: nanesite prevleke, da izboljšate odpornost na obrabo in skrajšate čas cikla.
- vložki: Za območja z visokim obrabo uporabite vložke iz karbida ali berilija.
3. CNC obdelava
-Groba obdelava: s pomočjo obsežnih CNC strojev zasučite podlago za bližnjo mrežo.
-Natančna končna obdelava: Zrcalno podobne votline dosegajte s hitro obdelavo (HSM) ali EDM (električno odvajanje) za kompleksne geometrije.
-Hladilni kanali: Vrtalni konformalni hladilni kanali z vrtanjem z globokimi luknjami ali laserskim sintranjem (za vložke, ki jih izdelajo dodatek).
4. Skupščina &. Prileganje
- poravnava jedra/votline: za natančno poravnavo uporabite vodilne zatiče, puše in hidravlične/pnevmatske sisteme.
- Sistem izmeta: namestite zatiče, rokave in plošče, da zagotovite nemoteno demolnjo.
-Integracija vročega tekača: za kalupe z več trditvami vključujejo sisteme vročega tekačev (npr. Husky, mojstri plesni), da zmanjšajo materialne odpadke.
5. Testiranje &. Validacija
- Preizkusna injekcija: izvedite preskuse plesni na strojih za industrijsko injiciranje.
- Optimizacija parametrov: Prilagodite temperaturo (180–300 stopinj), tlak (80–120 MPa) in čas hlajenja za odpravo napak (znamenja umivalnika, bliskavica).
- Preizkušanje trajnosti: simulirajte 50, 000+ cikle, da potrdimo življenjsko dobo plesni v proizvodnih pogojih.
6. Post-obdelava
- Poliranje na površini: Dosegajte SPI A1 (zrcalno zaključek) ali teksturirane površine s kemičnim jedkanjem ali lasersko graviranjem.
- Končni QC: Preglejte dimenzije s CMM (koordinatni merilni stroji) in preverite funkcionalnost z vzorčnim proizvodnjo.
Kaj'S velikosti injekcijskega stroja za plastični kalup za palete?

Za določitev ustrezne velikosti injekcijskega oblikovalnega stroja za proizvodnjo plastičnih paletnih zabojev ključni dejavniki vključujejo silo vpenjanja (tonaža) in prostornino vbrizgavanja. Spodaj je razlaga po korakih v angleščini:
1. Kritični parametri za izbiro stroja
a. Sila vpenjanja (tonaža)
Zahtevana sila vpenjanja je odvisna od predvidenega območja dela in tlaka vbrizgavanja materiala.
- Projektirano območje: dolžina × širina zaboja (vključno s postavitvijo plesni votlini).
- Tlak materiala:
- PP (polipropilen): 300–400 barov
- HDPE (polietilen z visoko gostoto): 400–500 barov
b. Volumen injiciranja
Stroj mora zagotoviti zadostno zmogljivost strela, da zapolni prostornino zaboja (vključno z tekači in vrati).
- Izračunajte težo zaboja (npr. 3–8 kg za standardni zaboj za paleto) in zagotovite, da zmogljivost naprave to presega.
2. Primer izračuna
Predpostavimo, da je velikost zaboja 1200 × 800 × 150 mm (L × W × h) iz PP:
(Za HDPE bi se to lahko povzročilo 4800+ tone zaradi višjega tlaka.)
3. Volumen injekcije:
Če zaboj tehta 5 kg, izberite stroj z zmogljivostjo streljanja, večjo ali enak 6 kg (če želite upoštevati tekače).
3. Tipične zahteve stroja
- Majhni/srednji zaboji (npr. 600 × 400 mm):
- Vpenjalna sila: 800–1500 ton
- Kapaciteta streljanja: 3–6 kg
- Veliki zaboji (npr. 1200 × 800 mm):
- Kapaciteta streljanja: 8–15 kg
4. Dodatni premisleki
- Kompleksnost plesni: Kalupi z več kavitnostjo ali kompleksne geometrije lahko povečajo tonažo.
- Tok materiala: materiali z visoko viskoznostjo (npr. HDPE) zahtevajo večji tlak.
- Čas cikla: večji stroji lahko upočasnijo proizvodnjo, če je prevelika.
Kako oblikovati plastični paletni zaboj?
Komponente plesni
Plesni jeklo

Vroči tekaški sistem

Standardni deli

Vodnik za vzdrževanje za velike plastične palete zabojuLDS
Pravilno vzdrževanje velikih plastičnih paletnih zabojev je bistvenega pomena za zagotavljanje kakovosti izdelka, podaljšanje življenjske dobe plesni in zmanjšanje proizvodnih stroškov. Za učinkovito nego upoštevajte te smernice:
1. redno čiščenje
- Po vsakem proizvodnem ciklu odstranite preostale plastike, naplavine ali onesnaževalce s površine plesni in votlin.
- Uporabite neabrazivno čistilno orodje (npr. Mehke ščetke, puhali zraka), da ne bi praskali kalupa.
- Za trdovratne ostanke nanesite topila, ki jih je varna plesen, ki jih je odobril proizvajalec.
2. mazanje
-Za zmanjšanje trenja in obrabe nanesite visokotemperaturne maziva, odporne na premikajoče se dele (npr. Drsnice, zatiči, vodniki).
- Izogibajte se prekomernemu lubreku, da preprečite privabljanje prahu ali poseganje v kakovost izdelka.
3. Preprečevanje rje
- Kalupe shranite v suhem, temperaturno nadzorovano okolje, da se izognete izpostavljenosti vlagi.
-Med dolgotrajno skladiščenjem nanesite protikorozijske prevleke ali sušilne sušilne silikagela.
- Redno pregledujte lise za rje, zlasti na jeklenih komponentah.
4. najboljše prakse shranjevanja
- Razstavite in shranite kalupe v zaščitnih primerih ali regalih, da preprečite deformacijo.
- Uporabite lesene ali penaste nosilce, da se izognete neposrednemu stiku s trdimi površinami.
- Kalupi za oznake jasno za enostavno identifikacijo in sledenje.
5. Pregled &. Popravila
- Izvedite rutinske preverjanja razpok, obrabe ali neskladja na kritičnih območjih (npr. Vrata, hladilni kanali).
- takoj obravnavajte manjše škode, da preprečite stopnjevanje.
- partner s profesionalnimi storitvami za popravilo plesni za zapletene težave.
6. Nadzor temperature
- Zagotovite pravilno delovanje sistema hlajenja/ogrevanja, da se izognete termičnemu stresu.
- Občasno čiste hladilne kanale, da preprečite, da bi blokade iz obsega ali nahajališč.
7. Operativne smernice
- Izogibajte se preobremenitvi plesni, ki presegajo oblikovano zmogljivost.
- Med proizvodnjo sledite priporočenemu vbrizgavanju in časom cikla.
8. Dokumentacija
- Vzdržujte dnevnik vzdrževanja za beleženje urnikov čiščenja, popravila in zamenjave dela.
- Cikle uporabe plesni za načrtovanje preventivnega vzdrževanja.
9. Zaščita površine
- Nanesite zaščitne prevleke (npr. Teflon, nikljevo oblogo) na površine z visokim obrabom.
- Poljske površine plesni občasno za vzdrževanje gladkih zaključkov.
Paket &. Dostava

Povratne informacije strank


