

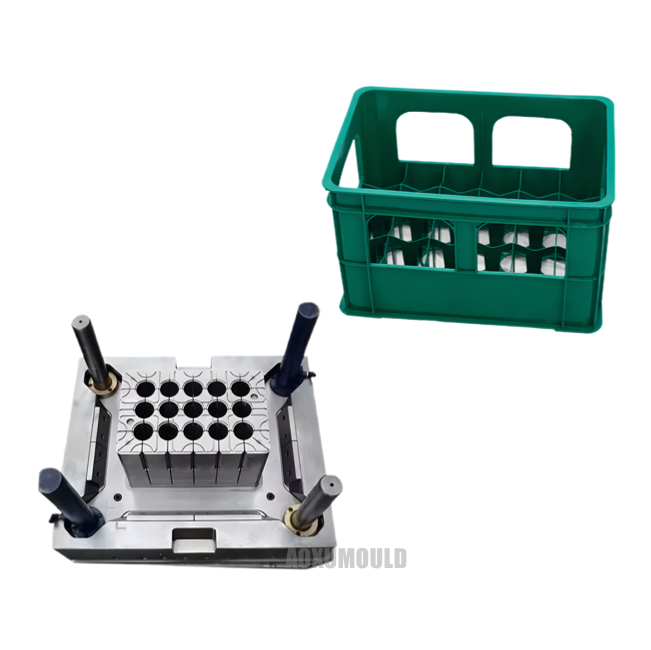
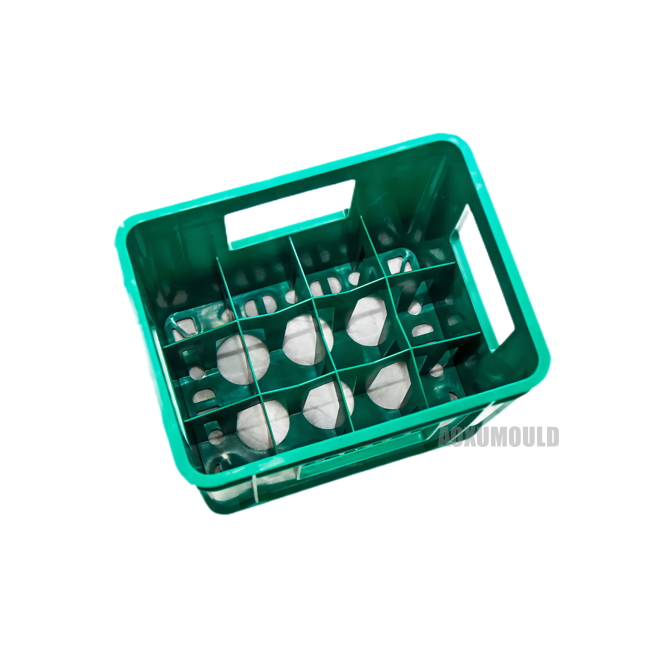
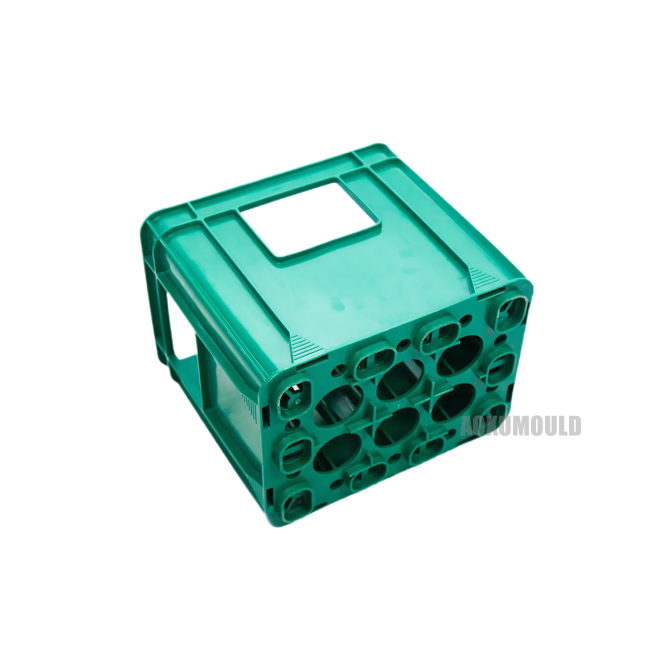
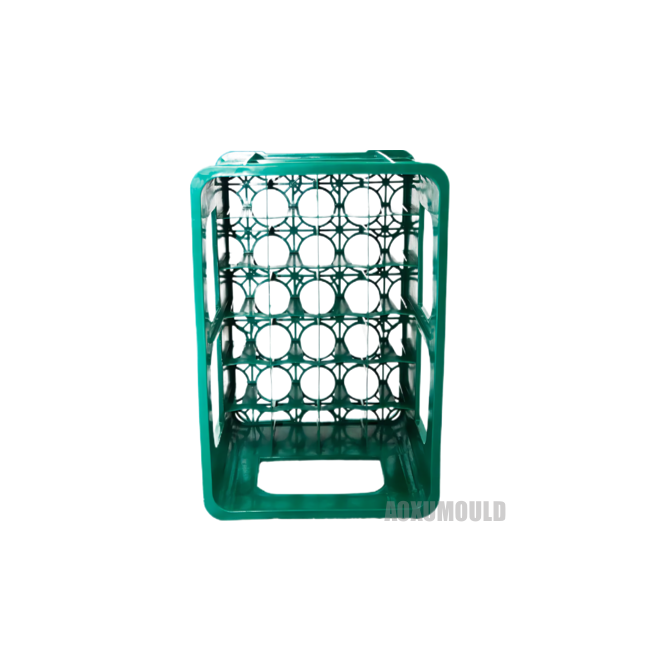
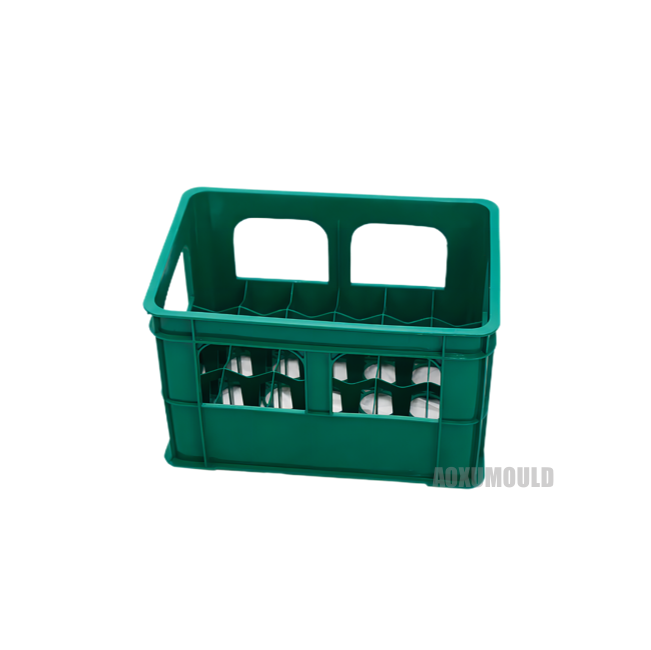
Specifikacije plesni
|
Ime plesni |
Plastični zaboj za zaboj za vbrizgavanje |
|
Material izdelka |
Hdpe |
|
Velikost izdelka |
348x260x315mm |
|
Plesni material za votlino &. Jedro |
P20/718H/H13/2738 |
|
Nos votline |
1 votlina |
|
Vbrizgavalni sistem |
Odprta vrata vroče tekačev |
|
Primeren stroj za vbrizgavanje |
450T |
|
Velikost plesni |
580x520x560mm |
|
Plesni življenjska doba |
več kot 500, 000 računalniki |
|
Čas dostave |
50 dni |
Podrobnosti o oblikovanju iz kalupa Aoxu

1. Prevelika ojačitve,
Kot je dobro znano, mora plastični zaboj za steklenice nositi težo 20-30 kilogramov, zato morajo biti na škatli zadostna ojačevalna rebra, da bo celotna struktura močnejša in da ima ogromno nosilnost.
2. Povečajte debelino stenezabojtelo
Verjamemo, da mora plastični zaboj za plastične steklenice prenesti določeno količino sile med postopkom nalaganja in razkladanja. Če je debelina stene pretanka, se lahko škatla zlomi. Zato je primerno povečanje debeline stene škatle koristno za zagotavljanje kakovosti zaboja plastične steklenice.
3.Smootski robovi
Zgodovina roba zasnova, zasnovana ergonomsko, da bi delavci naredili bolj brez napora med postopkom nalaganja in raztovarjanja. Priročno brez rezanja rok.
Oblikovanje za izdelek &. Plesen

TheINONCTIONMouLdFaliBvidZaboj AdoptsFnašeSLideCrudaPUllingMehanizem
Kalup za vbrizgavanje steklenic je pogosto uporabljen plesen za proizvodnjo plastičnih izdelkov, kot je zaboj za steklenice. Uporaba štirih mehanizmov za vlečenje diapozitiva je boljše zadovoljevanje potreb izdelka in izboljšanje učinkovitosti proizvodnje. Podrobno analizirajmo, zakaj vbrizgavanje za vbrizgavanje steklenic sprejme štiri mehanizem vlečenja drsnih jeder.
Prvič, štirje mehanizem za vlečenje drsnega jedra lahko doseže oblikovanje zapletenih izdelkov. Kalupi za vbrizgavanje v zaboju steklenic običajno potrebujejo zapletene oblike izdelkov, zaradi česar je treba v celoti oblikovati več dejanj vlečenja jedra. Uporaba štirih mehanizmov za vlečenje drsnih jeder lahko med postopkom oblikovanja naredi plesen bolj prilagodljiv, kar omogoča več smeri dejanj vlečenja jedra, da se zagotovi celovitost in natančnost oblikovanja izdelkov.
Drugič, štirje mehanizem za vlečenje drsnih jeder lahko izboljšajo učinkovitost proizvodnje. Kalupi za vbrizgavanje za škatle za steklenice na splošno zahtevajo obsežno proizvodnjo, proizvodni cikel pa je razmeroma kratek, kar zahteva hitro in učinkovito dokončanje proizvodnih nalog. Uporaba štirih mehanizmov za vlečenje drsnega jedra lahko zmanjša število sprememb plesni, izboljša proizvodno učinkovitost kalupov, zmanjša stroške proizvodnje in s tem poveča konkurenčnost podjetij.
Poleg tega lahko štirje mehanizem za vlečenje drsnega jedra izboljša kakovost in stabilnost izdelka. Kalup za vbrizgavanje v zaboju steklenic lahko bolje nadzoruje notranjo strukturo in velikost izdelka s štirim mehanizmom za vlečenje diapozitiva, kar zagotavlja kakovost in stabilnost izdelka. Medtem lahko štirje mehanizem za vlečenje drsnih jeder zmanjša deformacijo ali poškodbo izdelka med postopkom oblikovanja, kar izboljša doslednost in zanesljivost izdelka.
Končno lahko štirje mehanizem za vlečenje drsnih jeder poveča tudi življenjsko dobo kalupa. Kalupi za vbrizgavanje steklenic običajno zahtevajo dolgoročno neprekinjeno uporabo. Če je zasnova plesni nerazumna ali uporabljena nepravilno, je enostavno poškodovati, kar vpliva na proizvodnjo in kakovost izdelka. Uporaba štirih mehanizmov za vlečenje drsnih jeder lahko učinkovito zmanjša obrabo in poškodbo kalupa, podaljša življenjsko dobo storitve v kalupu in zmanjša stroške vzdrževanja in zamenjave.
KakoTo SolveTonPRoblemShrinkageCasedBy ExcessiveReinformeRibsIn BvidZaboj?
1. Vbrizgavanje kalupa za zaboj za steklenice je eno od pomembnih orodij za proizvodnjo zabojev za steklenice, vendar lahko pride do težav s krčenjem, ki ga med proizvodnim postopkom povzročajo prekomerna ojačitvena rebra. Tovrstna težava bo prinesla težave pri proizvodnji, kar bo vplivalo na učinkovitost in kakovost. Za reševanje tega vprašanja lahko sprejmemo naslednje ukrepe:
Optimizirajte dizajn. Pri oblikovanju injekcijskih kalupov za škatle za steklenice je treba smiselno zasnovati število in položaj armaturnih reber, da se izognete prekomernim ojačanim rebrim, kar povzroča težave s krčenjem. Z optimizacijo strukture in materialov kalupa je mogoče izboljšati stabilnost in trajnost kalupa, hitrost pojavljanja težav s krčenjem pa se lahko zmanjša.
2. Prilagodite parametre procesa vbrizgavanja. Med proizvodnim postopkom se lahko vprašanje krčenja plesni v kalupih za vbrizgavanje steklenic zmanjša s prilagoditvijo parametrov, kot so temperatura, tlak in hitrost strojnega stroja za vbrizgavanje. Prepričajte se, da je material enakomerno napolnjen med postopkom oblikovanja injiciranja, da se izognete prezgodnjemu hlajenju in pojavu težav s krčenjem.
3. Dodajte hladilne naprave. Dodajanje ustreznih hladilnih naprav pri oblikovanju plesni lahko učinkovito nadzoruje temperaturo plesni, zmanjša vpliv toplotnega stresa na kalup in tako zmanjša pojav težav s krčenjem.
TheEntireProcessQuacionalnostINSPECTIONFaliBvidZaboj INONCTIONPlesen

Proizvodnja kalupa za vbrizgavanje steklenic je kompleksen in natančen postopek, da bi zagotovili, da kakovost in zmogljivost plesni izpolnjujeta zahteve kupcev, je postopek pregledovanja kakovosti ključnega pomena. Naslednje bo uvedlo celoten postopek pregleda kakovosti v proizvodnem procesu vbrizgavanja za vbrizgavanje steklenic iz več vidikov:
Prvič, pregled kakovosti izbire surovin. Izbira kakovostnih surovin je ključnega pomena pri proizvodnji plesni. Kakovost in življenjska doba kalupov je pogosto odvisna od kakovosti surovin. Zato morajo kakovostni inšpektorji opraviti strogo testiranje in pregledovanje surovin, da se zagotovi, da izpolnjujejo ustrezne standarde in specifikacije.
Sledi pregled kakovosti procesa obdelave. V procesu obdelave plesni morajo inšpektorji za kakovost spremljati in pregledati vsak korak obdelave, da se zagotovi, da natančnost in kakovost obdelave izpolnjujejo zahteve. To vključuje kakovostne inšpekcijske preglede obdelave, električne obdelave, rezanja žic in drugih procesov.
Tretji je pregled kakovosti montaže in kombinacije. V zadnji fazi proizvodnje plesni je treba opraviti pregled kakovosti na sestavljanju in kombinacijo celotnega kalupa, da se zagotovi, da povezava in fiksacija vsake komponente ustrezata zahtevam ter zagotovimo splošno delovanje in kakovost kalupa.
Četrti je pregled kakovosti poskusnega oblikovanja in odpravljanja napak. Po zaključku izdelave kalupa je treba izvesti poskusno oblikovanje in odpravljanje napak, da se zagotovi, da lahko plesen deluje pravilno in izpolnjuje zahteve strank. Med preskusnim postopkom oblikovanja in odpravljanja napak morajo inšpektorji kakovosti opraviti celovit pregled in testiranje zmogljivosti, operativnosti in natančnosti obdelave kalupa.
Končno obstaja pregled kakovosti za končno sprejemanje. Po zaključku poskusne kalupa in odpravljanju napak mora plesen opraviti končno sprejemanje, da zagotovi, da njegova uspešnost in kakovost izpolnjujeta zahteve stranke. Šele po končnem sprejemanju in pregledu kakovosti lahko plesen uradno dostavimo kupcu v uporabo.
PreizkusKalup za vbrizgavanje steklenic
Komponente plesni
Plesni jeklo

Vroči tekaški sistem

Standardni deli

Paket &. Dostava

Pogosta vprašanja
>1. Kaj je kalup za vbrizgavanje zabojnikov?
To je orodje, ki se uporablja za proizvodnjo plastičnih delov z vbrizgavanjem plastike v votlino plesni.
>2. Kateri materiali se uporabljajo za izdelavo kalupa za zaboj za steklenice?
Najpogostejši materiali, ki se uporabljajo za izdelavo injekcijskih kalupov, so kakovostno jeklo, kot so P20, 718, 2738 itd.
>3. Kakšen je postopek izdelave kalupa za zaboj za steklenice?
Postopek izdelave kalupa vključuje oblikovalsko inženirstvo, programiranje stroja, izdelavo orodja, testiranje plesni in potrjevanje.
>4. Ali je mogoče plesni prilagoditi posebnim zahtevam izdelka?
Da, plesni je mogoče prilagoditi posebnim zahtevam izdelka, odvisno od zasnove in specifikacij projekta.
>5. Katere dejavnike je treba upoštevati pri izdelavi naših plastičnih kalupov?
Nekateri dejavniki, ki jih je treba upoštevati pri izdelavi plastičnih kalupov, vključujejo oblikovanje izdelka, izbiro plastičnega materiala, izbiro materiala za kalupe, zmogljivost stroja za vbrizgavanje, čas hlajenja in zahteve za vzdrževanje plesni.
>6. Koliko časa traja, da naredite en komplet plesni?
Čas, potreben za izdelavo plesni, se lahko razlikuje glede na kompleksnost in velikost kalupa.
Vendar pa običajno traja od 6 do 8 tednov.
>7. Kaj lahko storimo za zagotavljanje kakovosti plesni?
Za zagotovitev kakovosti plesni, pravilnega oblikovanja in inženiringa, kakovostnih materialov in strogih postopkov nadzora kakovosti je treba uporabiti med celotnim postopkom izdelave plesni.
>8. Kako dolgo lahko plesen traja?
Življenjska doba plesni se lahko razlikuje glede na kakovost kalupa, prakse vzdrževanja in obratovalnih pogojev. Dobro vzdrževan plesen lahko traja sto tisoč ciklov.
>9. Kakšne so prednosti izdelave plastičnih kalupov za vbrizgavanje?
Nekatere prednosti izdelave plastičnih kalupov vključujejo hitrejše proizvodne čase, nižje stroške na enoto, visoko natančnost in sposobnost izdelave zapletenih oblik in modelov.
>10. Ali je mogoče našo kalup za zaboj popraviti in vzdrževati?
Da, lahko ga popravite in vzdržujemo, da podaljšajo življenjsko dobo. Redno vzdrževanje lahko prepreči okvare in zagotavlja dosledno kakovost.
Povratne informacije strank


