

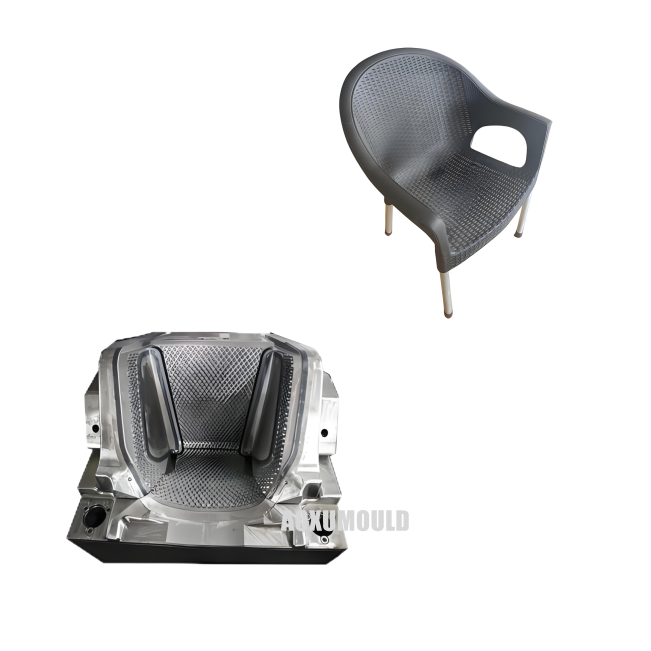
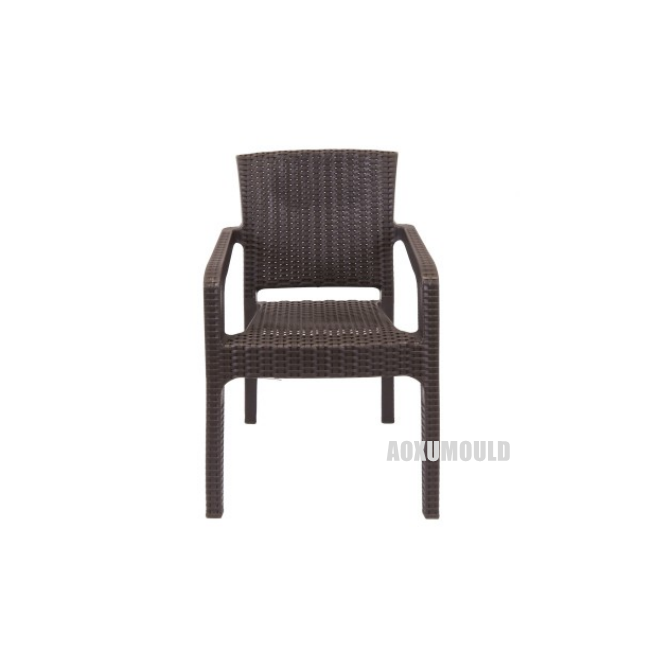
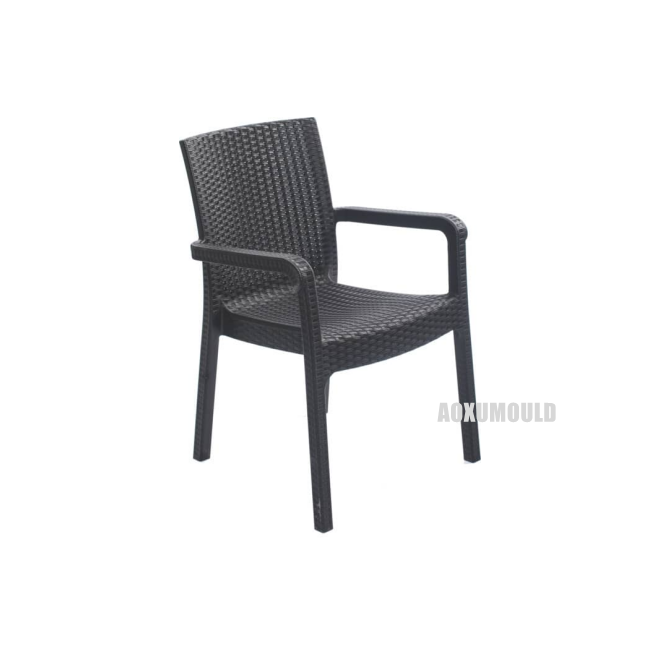
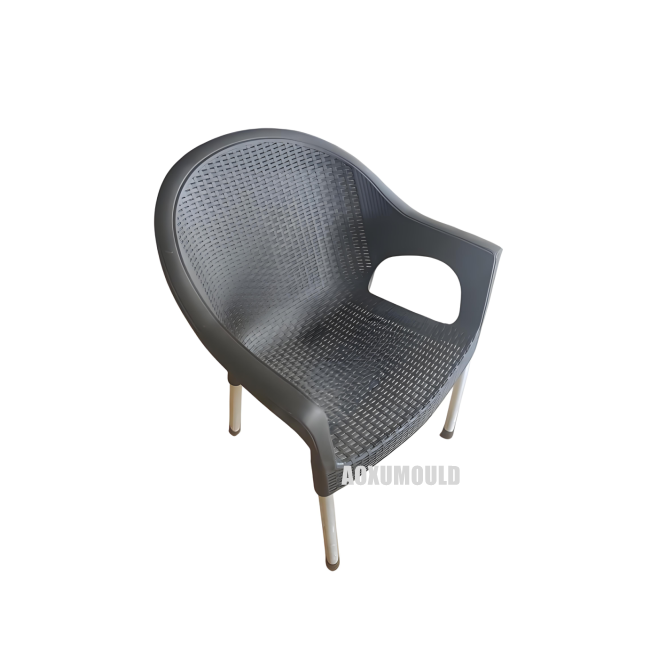
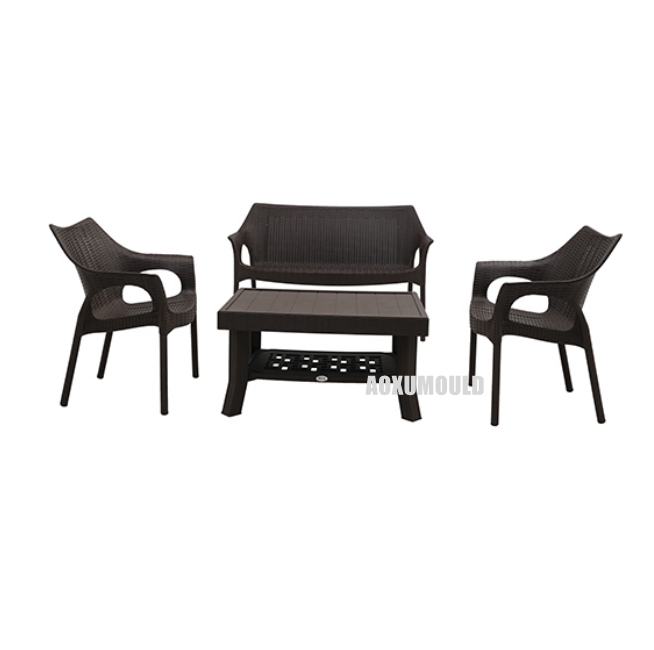
Specifikacije plesni
|
Ime plesni |
Plastični kalup iz plastičnega ratana |
|
Material izdelka |
Plastika, str |
|
Velikost izdelka |
630x630x530mm |
| Teža izdelka | 2,55kg |
|
Plesni material za votlino &. Jedro |
718 |
|
Nos votline |
1 votlina |
|
Vbrizgavalni sistem |
Vroče tekač, velika vrata |
|
Primeren stroj za vbrizgavanje |
1000T |
|
Velikost plesni |
1000x960x1235mm |
| Teža plesni | 8000kg |
|
Plesni življenjska doba |
več kot 500, 000 računalniki |
|
Čas dostave |
50 dni |
Video oblikovanja plastičnih stolov
Kako narediti oblikovanje plesni iz plastičnega stola?

Oblikovanje kalupa za plastični stol v slogu rattana vključuje podroben postopek za ponovitev zapletene tkane teksture, hkrati pa zagotavlja funkcionalnost in trajnost. Tu je strukturiran pristop:
1. oblikovanje stola &. 3D modeliranje
- CAD modeliranje: s programsko opremo CAD ustvarite podroben 3D model stola, ki vključuje vzorec tkanja ratana. Za simulacijo tkanega učinka nanesite preslikavo teksture ali površinsko modeliranje.
- Osnutek kotov: integrirate rahle osnutke kotov (1-2 stopinje), da olajšate izmet, ne da bi izkrivljali teksturo.
- Dodatek za krčenje: prilagodite model, da upošteva plastično krčenje (npr., 1. 5-3%, odvisno od materiala).
Vrsta in struktura plesni
-Two-ploščni kalup: primeren za preproste modele. Za kompleksne podrezane razmislite o stranskih drsnikih ali zložljivih jedrih.
- Linija za ločitev: položaj za zmanjšanje vidljivosti, pogosto vzdolž robov ali ne teksturiranih območij.
3. Core &. Oblikovanje votline
-Texture Application: Uporabite lasersko graviranje ali kemično jedkanje na površini votline, da ponovite vzorec ratana. Zagotovite poravnavo med polovico plesni.
-Material Selection: Odločite se za utrjeno jeklo (npr. P20 ali H13) za proizvodnjo z veliko količino; Aluminij za prototipe.
4. sistem Gating
- namestitev vrat: postavite vrata, da se zagotovi, da se enakomerno pretakajo v tanke odseke (npr. V bližini debelih površin ali več vrat za velike stole).
- Vrsta vrat: Uporabite podmornice ali robna vrata, da zmanjšate vidne ocene.
5. Hlajenje &. Odzračevanje
- Hladilni kanali: Oblikujte skladne kanale v bližini območij z visoko maso, da se zagotovi enakomerno hlajenje in zmanjšuje upogibanje.
- Odzračevalniki: Postavite vzdolž ločitvenih linij ali zatičev iz izmetanja, da preprečite zračne pasti, zlasti v teksturiranih regijah.
6. Izmet
- PIN Ejector: Položaj na nepreglednih površinah (npr. Na spodnji strani stola), da se izognete pritrditvi teksture.
- Alternativne metode: upoštevajte plošče za izmet ali odstranjevanje zraka za zapletene geometrije.
Katero jeklo je najprimernejše za izdelavo kalupov za ratanski stol?

Najprimernejše jeklo za izdelavo kalupov za ratanski stol je odvisno od različnih dejavnikov. Tu je analiza za različne scenarije:
Visoka - proizvodnja količine z visoko - kakovostnimi zahtevami
S136 Steel je odlična izbira. Ima izjemno korozijsko odpornost in delovanje poliranja, kar lahko zagotavlja kakovost površine in dimenzijsko natančnost med dolgotrajno uporabo. To je ključnega pomena za proizvodnjo velikega števila ratanskih stolov z visokimi - sijajnimi in visoko - natančnimi potrebami površine.
2.Medium - Proizvodnja količine z določenimi zahtevami glede kakovosti
718 jeklo je primerno. Ima dobro enotnost trdote in boljšo korozijsko odpornost kot navadno jeklo. Lahko ustreza zahtevam srednje velikih količin proizvodnje in lahko ohrani stabilnost kalupa in kakovost oblikovanih delov.
3. GENERAL - Namenska proizvodnja z nižjimi stroški
Lahko uporabljate jeklo P20. Ima sprejemljive obdelovalne in polirne lastnosti, ki lahko ustrezajo osnovnim zahtevam injekcijskih kalupov ratanskega stola. Gre za bolj stroškovno - učinkovito možnost za majhne količine proizvodnje - do srednje velikosti, kjer zahteve glede kakovosti niso izjemno visoke.
Za zaključek ni nobene velikosti - prileganje - vse odgovor. Najpomembnejše jeklo je treba določiti na podlagi posebnih potreb po proizvodnji, standardih kakovosti in omejitvah stroškov.
Paket &. Dostava

KakoVzdrževanje plastičnega plesni?
1. Čiščenje kalupa
Dnevno čiščenje po uporabi:
Po vsakem proizvodnem ciklu odstranite preostalo plastiko in naplavine iz kalupa z mehko krtačo ali stisnjenim zrakom. Izogibajte se ostrim orodjem, da preprečite praske.
Nasvet: Za trdovratne ostanke uporabite neabrazivno čistilo (npr. Mila voda). Izperite z vodo in temeljito posušite.
Globoko čiščenje:
Vsakih 1–2 tednov razstavite kalup (če je mogoče) in vse komponente očistite z razmaščenim. Bodite pozorni na zapletena območja, kot so votline in odprtine, da preprečite kopičenje.
2. mazanje
Gibljivi deli:
Na tečaje, diapozitive in zatiče nanesite mazivo s hrano (npr. Silikonski razpršilec), da zagotovite nemoteno delovanje. Izogibajte se prekomernemu lubritetu, da preprečite kontaminacijo.
Hidravlični sistemi:
Če ima kalup hidravlične komponente, preverite in zamenjajte hidravlično tekočino, če je potrebno za vzdrževanje tlaka in preprečevanje puščanja.
3. Preprečevanje rje in korozije
Zaviralci rje:
Kovinske površine premaknite s pršilom, ki je preventiva na rje (npr. CRC 336 ali WD -40 specializirano odstranjevalec rje) po čiščenju. To ščiti pred vlago in oksidacijo.
Suho skladišče:
Shranite kalup v suhem, podnebnem nadzorovanem okolju, da zmanjšate izpostavljenost vlažnosti. Če je potrebno, uporabite pakete za shranjevanje v prostorih za shranjevanje.
4. Vzdrževanje hladilnega sistema
Preverite vodne kanale:
Redno pregledujte hladilne kanale za blokade (npr. Mineralna nahajališča ali naplavine). Za raztapljanje kopičenja uporabite blag kisli čistilec (npr. Kis).
5. Strukturni inšpekcijski pregledi
Vizualni pregledi:
Izvajajte vsakodnevne vizualne preglede za razpoke, vdolbine ali upogibanje. Takoj odpravljate manjšo škodo, da se prepreči nadaljnja vprašanja.
Poravnava in prileganje:
Zagotovite, da se vsi deli pravilno poravnajo. Neskladje lahko povzroči neenakomerno obrabo ali napake izdelka. Po potrebi prilagodite ali zamenjajte neskladne komponente.

6. Urnik preventivnega vzdrževanja
|
Frekvenca |
Naloge |
|
Vsak dan |
Očistite preostalo plastiko, preverite, ali poškodujte, mažite gibljive dele. |
|
Tedensko |
Globoko čist z razmaščevalnikom, preverite hladilne kanale, preskusite hidravlične sisteme. |
|
Mesečno |
Sistem hladilnega sistema, preglejte poravnavo, zamenjajte obrabljene dele. |
|
Četrtletno |
Popolno demontažo, temeljito čiščenje in zdravljenje za preprečevanje rje. |
7. Ravnanje in shranjevanje
Nežno ravnanje:
Izogibajte se spuščanju ali kršenju plesni, da preprečite fizične poškodbe. Uporabite dvižno opremo, če je kalup težek.
Zaščitna prevleka:
Če ga ne uporabljate, kalup pokrijemo z dihajočim tkanino ali plastičnim listom, da ga zaščitite pred prahom in vlago.
8. Dokumentacija
Vodite dnevnik vzdrževalnih dejavnosti, vključno z datumi, opravljenimi nalogami in vsa vprašanja. To pomaga slediti vzorcem in zagotavlja doslednost.
9. profesionalno servisiranje
Za določitev skritih vprašanj in opravljanje naprednih popravil načrtujte letne inšpekcijske preglede s strani kvalificiranega tehnika (Tehnik plesni).
Če sledite tem korakom, boste podaljšali življenjsko dobo plastičnega kalupa za ratanski stol in zagotovili dosledno, kakovostno proizvodnjo. Če potrebujete dodatna pojasnila ali imate posebna vprašanja, vas prosite!
Komponente plesni
Plesni jeklo

Vroči tekaški sistem

Standardni deli

Pogosta vprašanja
1. Kaj je plastični kalup za vbrizgavanje stola ratana?
Specializirano orodje, ki se uporablja za oblikovanje staljene plastike v komponente stola v ratanskem slogu z oblikovanjem vbrizgavanja. Ustvarja zapletene zasnove, ki posnemajo naravni rattan, ki ponuja trajnost in vremensko odpornost.
2. Kateri materiali se uporabljajo za te kalupe?
Običajno utrjeno jeklo ali aluminij za trajnost in natančnost. Uporabljena plastika je pogosto polipropilen (PP) ali polietilen (PE) zaradi njihove UV odpornosti, prožnosti in primernosti za zunanjo uporabo.
3. Kako je zasnovan plesen?
Z uporabo programske opreme CAD za zagotovitev natančnosti. Prototipiranje (npr. 3D tiskanje) testira izvedljivost. Ključni vidiki vključujejo pretok materiala, hladilne kanale in mehanizme izmetinja, da se izognete napakam.
4. Kako se izdeluje plesen?
CNC obdelava in električna odvajanja (EDM) ustvarjajo natančne votline in teksture. Površinske obdelave, kot so poliranje ali nelepljivi premazi, izboljšajo zaključek in dolgoživost.
5. Kakšen je tipičen čas cikla?
Sega od 30 sekund do nekaj minut, odvisno od velikosti dela, materiala in učinkovitosti hlajenja. Optimizirani hladilni sistemi skrajšajo čas cikla in povečajo hitrost proizvodnje.
6. Kaj vpliva na stroške plesni?
Velikost, kompleksnost, material in površinska obdelava. Enostavni modeli s standardnimi zaključki so bolj ekonomični.
7. Kako vzdrževati plesen?
Redno čiščenje, mazanje gibljivih delov in pregled obrabe. Pravilno shranjevanje v nadzorovanih okoljih preprečuje korozijo. Priporočljivo je letno strokovno servis.
8. Pogoste napake in rešitve?
- Oznake za upogibanje/pomivalno korito: prilagodite hitrosti hlajenja ali tlak vbrizgavanja.
- Kratki posnetki: povečajte temperaturo materiala ali hitrost vbrizgavanja.
- Flash: Privijte silo vpenjanja plesni ali popravite obrabljeni robovi.
9. Ali je mogoče plesni prilagoditi?
DA. Prilagoditev vključuje oblikovanje stola, teksturo, barvno integracijo (prek MasterBatch) in blagovno znamko. Sodelujte z oblikovalci za prilagojene rešitve.
10. Kakšen je čas za proizvodnjo?
4–12 tednov, odvisno od zapletenosti, materialne razpoložljivosti in delovne obremenitve dobaviteljev. Prototipiranje lahko doda 1–2 tednov.
11. Kako izbrati zanesljivega dobavitelja?
Ocenite izkušnje in odzivnost komunikacije. Zahtevajte vzorce in reference strank.
12. Trajnostni vidiki?
- Uporabite recikliranje plastike (PP/PE).
- Energetsko učinkovite stroje zmanjšujejo ogljični odtis.
- Trajne plesni zmanjšujejo odpadke zaradi pogostih nadomestkov.
13. Kako se ti plesni razlikujejo od drugih?
Za ponovitev ratanskih tkalk potrebujejo zapletene podrobnosti, ki zahtevajo visoko natančno orodje in napredne hladilne sisteme za ravnanje z zapletenimi geometrijami.
14. Standardi varnosti in skladnosti?
Kalupi morajo zagotoviti materialno varnost (netoksično, brez BPA), strukturno celovitost in skladnost z regionalnimi predpisi (npr. Reach EU, ZDA CPSC).
15. Koraki za obdelavo?
Deli se lahko podvržejo obrezovanju, sestavljanju (npr. Pritrditve kovinskih okvirjev) ali površinskih obdelav (UV prevleka), ki se polagajo za izboljšano estetiko in funkcionalnost.
16. Prednosti nad tradicionalnim ratanom?
- Nižje vzdrževanje, vremensko odporno in lahka.
- Dosledna kakovost in razširljivost z brizganjem.
- okolju prijazne možnosti z reciklirano plastiko.
Povratne informacije strank


